RESEARCH PLATFORM · Si₃N₄氮化硅陶瓷轴承
氮化硅陶瓷轴承
内圆磨削与表面形成
从磨削参数,到表面形貌、单磨粒损伤与粗糙度预测。
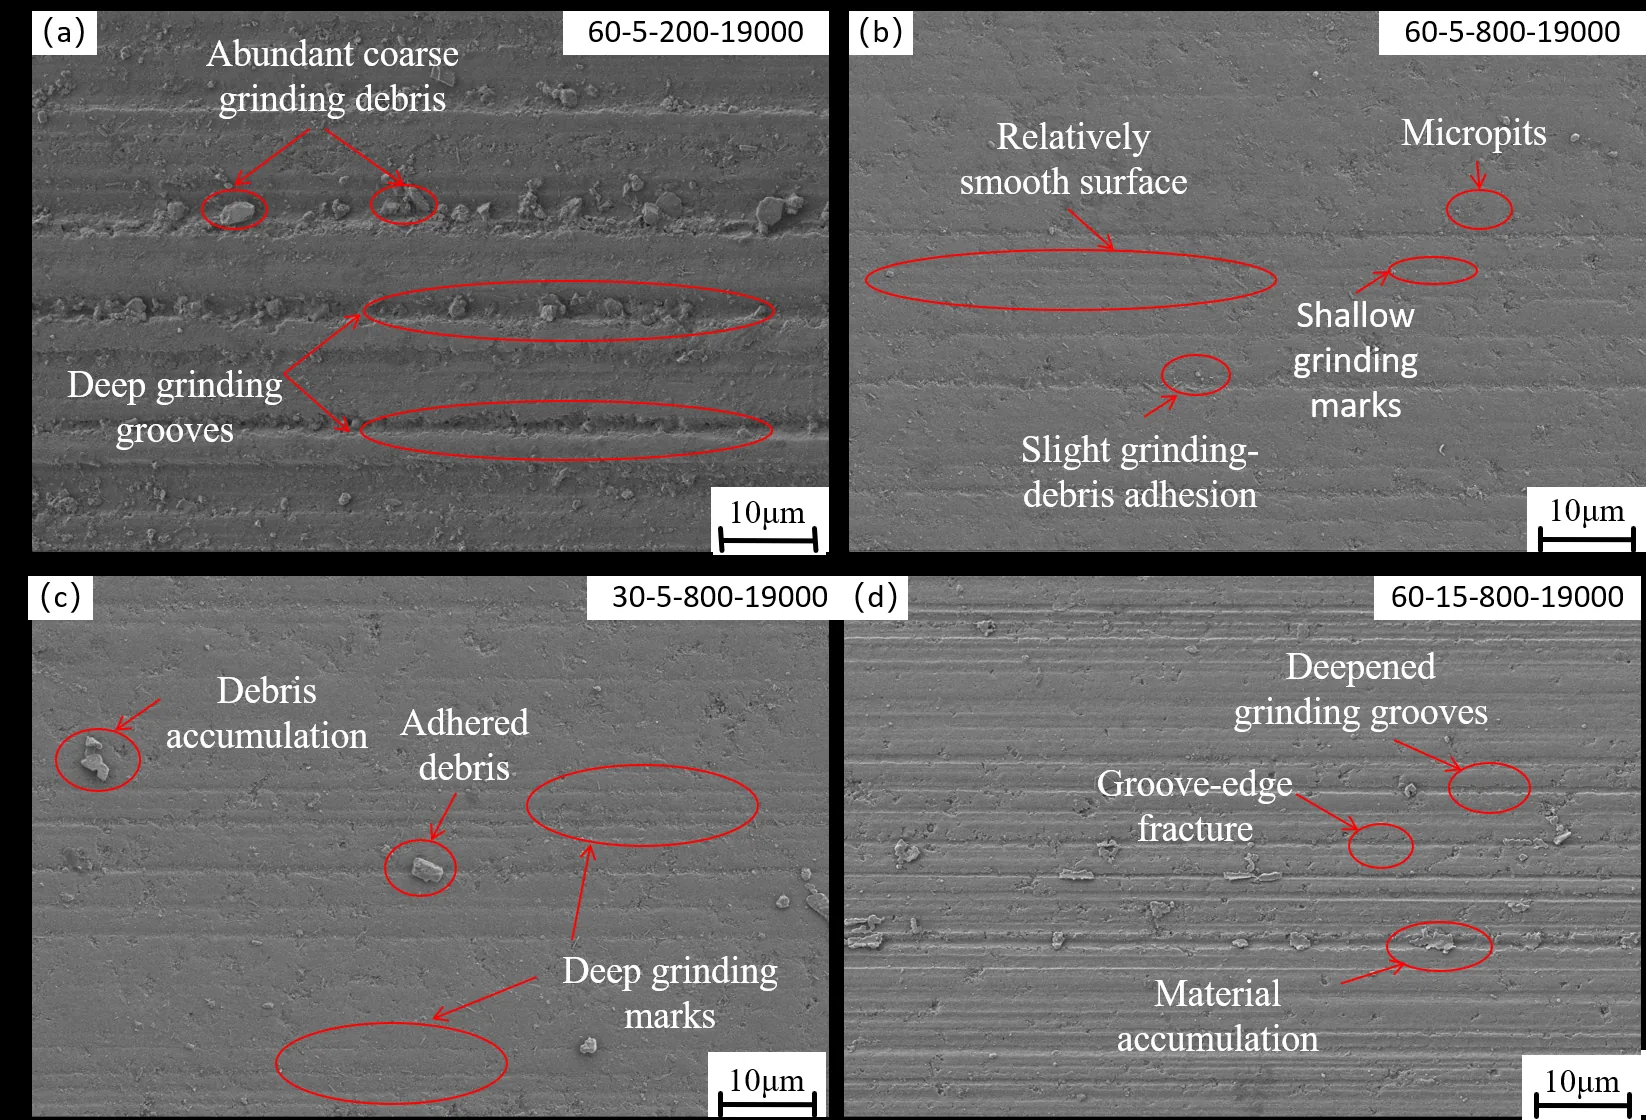
论文原图 · 加工表面 SEM
01 / RESEARCH MAP
研究路径
一条主线串联实验规律、微观表征、物理机理与经验预测。
实验设计
正交试验与多水平单因素试验
表面表征
砂轮工作面与加工表面 SEM
机理解析
hmax 与单磨粒 JH-2 仿真
预测应用
四因素幂函数经验模型
02 / EXPERIMENTS
实验数据与规律
在试验范围内,砂轮粒度号对表面粗糙度的影响最明显。
粒度号 G 与粗糙度 Ra
单因素实测200# → 800#,实测 Ra 由 0.3745 降至 0.0615 μm。
正交试验洞察
因素影响排序
- 粒度号 G
- 砂轮线速度 Vs
- 磨削深度 ap
- 工件进给速度 Vw
粒度号与砂轮线速度的影响达到显著水平。
03 / MECHANISM
从表面形貌到材料去除机理
用论文原图串联“砂轮工作面 → 加工表面 → 单磨粒损伤”。
04 / PREDICTION STUDIO
粗糙度预测工作台
输入四项磨削参数,比较两组工况,并查看单因素模型响应。
EXPERIMENTS / DATA
实验数据与因素规律
依据论文表 2 与表 6。切换一个因素时,图表区域只显示该因素的一张曲线。
单因素实测曲线
论文表 6每次只显示所选因素的一条实测曲线。各单因素系列独立开展,重复基准工况可能有批次差异。
当前单因素试验数据
论文表列结果| 编号 | Vs (m/s) | ap (μm) | G (#) | Vw (mm/min) | 实测 Ra (μm) |
|---|
L9 正交试验
四因素 · 三水平每一行的 Ra 为 3 次独立磨削试验的平均值。
| 编号 | Vs (m/s) | ap (μm) | G (#) | Vw (mm/min) | 平均 Ra (μm) |
|---|
SURFACE FORMATION / MECHANISM
表面形成与材料去除机理
点击阶段切换论文原图与说明;点击主图可查看大图。
工艺参数→最大未变形切屑厚度 hmax→单磨粒局部损伤→表面质量 Ra
PREDICTION STUDIO
粗糙度预测工作台
基于论文数据重建的四因素幂函数模型。模型值为经验预测,新的参数组合仍需实测确认。
设置磨削参数
粒度号只使用论文测试的四种规格。
当前工况预测
Ra ≈ 0.0612μm
预测结果对比
工况 A
工况 B
模型因素响应 · 其余三项固定
此图由预测模型计算,不是单因素实测曲线。粒度号仅显示已测试的四种规格。
模型形式
R̂a = 0.107497 × (Vs / 45)−0.289114 × (ap / 10)0.084211 × (G / 600)−1.378135 × (Vw / 23000)0.130247
使用边界
Vs 30–60 m/s · ap 5–15 μm · G 200# / 400# / 600# / 800# · Vw 19000–27000 mm/min